.png?imageMogr2/format/webp)
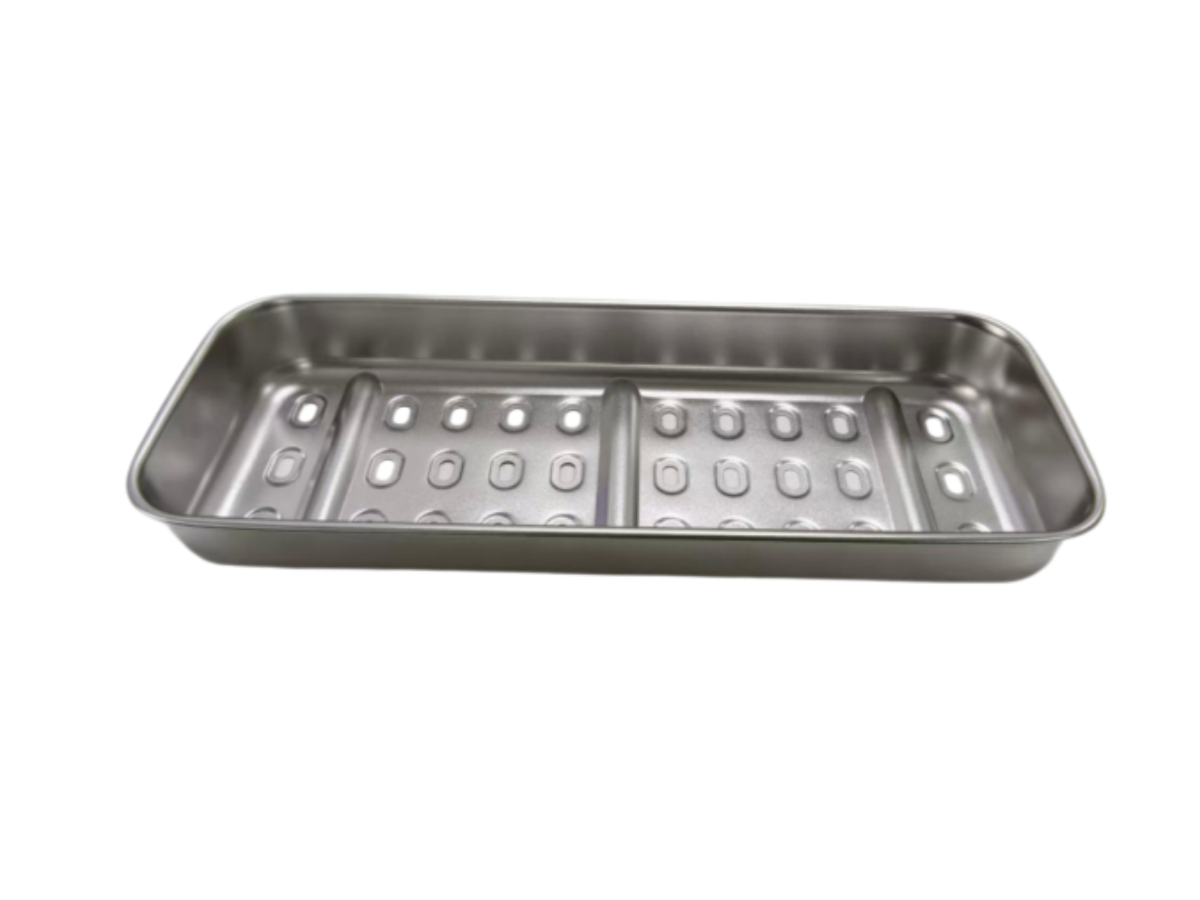
Гигиеничное изготовление нержавеющей стали определяется дренажем, размахом и щелинами, а не полировкой. Что нанести на чертеж, чтобы деталь можно было стирать.
Гигиеничная обработка из нержавеющей стали обычно определяется описанием отделки — числом зернистости, зеркальной полировкой, электрополированной ноткой — словно чистота является свойством поверхности. Это не так. Деталь может быть зеркальной яркой и всё равно не пройти тест мазком, потому что слоп за полированной поверхностью удерживает продукт, или потому что горизонтальный фланец не имеет места для слива. Три свойства, определяющие гигиеническую эффективность, являются геометрическими, и все три фиксируются на чертеже: может ли очистительное средство достичь каждой поверхности, покидает ли деталь жидкость и есть ли зазор для остатков.
Чистоспособность — это геометрия, прежде чем поверхность
Пищевое и фармацевтическое оборудование очищается тремя способами: затопляет или опрыскивает очищающим раствором, протирается вручную или промывается водой при перестановке. Каждый из них предъявляет разные требования к детали — распылителю нужен прямой видимость, для промывания нужен инструмент, чтобы физически добраться до поверхности, промыв — но все три сводятся в одни и те же три вопроса, и их можно задать любой металлической детали до её сборки.
Можно ли это увидеть? Можно ли до него дозвониться? Можно ли её опустошить? Поверхность, которая не проходит ни одну из этих задач, не может быть спасена лучшей отделкой, потому что загрязнение находится не на поверхности, которую полирует — он находится в месте, куда полирующий так и не попал. Это ошибка, которую мы чаще всего видим в входящих чертежах: спецификация отделки несёт весь аргумент гигиены, а геометрия под ней создаёт карман, на который клиент никогда не обращал внимания. Дизайнерские решения, которые делают деталь доступной изначально, обычно принимаются задолго до того, как кто-то заговорил о полировке, и это те же самые решения, которые делают ремонтКак устанавливается, стоит и собирается изготовленная деталь.
Первое настоящее испытание — это дренаж, а не чистота
Жидкость, которая остаётся на детали после стирки, хуже, чем жидкость, которая так и не пришла, потому что она переносит всё, что разряжено, в место, где оно может расслабиться и расти. Поэтому каждая горизонтальная поверхность — это дизайнерское решение, а не нейтральный элемент: крышка, верхний фланец, верхняя сторона уплотнения, нижний возврат дверной рамы. Каждый из них либо сливается, либо держится.
Формированный край — самый распространённый нарушитель, и его редко замечают, так как его добавляют для жёсткости, а не для гигиены. Поднятый край панели придаёт детали жёсткость и даёт растению желоб глубиной в несколько миллиметров, проходящий вдоль детали, вне поля зрения и неподдающийся сливу. Поворот того же края вниз или замена на сформированную шарикинку сохраняет жёсткость и удаляет резервуар. Дренажные отверстия работают только тогда, когда они расположены в истинной низкой точке геометрии и ведут туда, где также стекает вода — отверстие, выпасающее в следующий карман, сдвинуло проблему, а не решило её.
Щели проектируются до того, как кто-то поднимает факел
Соблазн рассматривать щели как проблему сварки. Большинство из них — нет. Они образуются из-за того, как соединяются два металлических элемента: суставное соединение, болтовый сэндвич с прокладкой между пластинами, подшитый край, точечный элемент жесткости, приваренный к лицевой стороне. Там, где две поверхности соприкасаются вдоль линии, а не сращены вдоль неё, существует капиллярный зазор, через который никакая очищающая жидкость надёжно не проникает и никакая инспекция надёжно не видит.
Самое сильное решение — удалить соединение, а не герметизировать. Кронштейн, который выворачивается из основной панели, устраняет соединение, которое создавалось бы при сварном кронштейне; Стык между двумя фланцами устраняет перекрытие, от которого зависит лап-соединение. Там, где соединение должно оставаться, выбор стоит между полным проникновением и зазором, и золотой середины почти нет. Другая трещина, которую никто не рисует, — это внутренний угол. Узкий внутренний радиус замедляет процесс очистки именно там, где собираются остатки, поэтому немного больший радиус более гигиеничен, хотя выглядит менее точно — и он меняет инструменты, плоский узор и последовательность изгибов, поэтому это место в обсуждении на этапе цитирования, а не на цехе.
Швальная и непрерывная сварка — это разные продукты
С конструктивной точки зрения сварная шва и непрерывная сварка часто выполняют одну и ту же задачу. С гигиенической точки зрения — нет. Сварная шва оставляет границу между двумя частями неприваренной по большей части длины, которая является щелью под другим названием: закрытой для глаза, закрытой для очищающей жидкости, открытой для всего, что в неё входит. Сбой проявился спустя несколько месяцев как коррозионное следование по шву, который выглядел надёжным при входе товаров.
Обратная ошибка встречается не менее часто: указывают полные сварные швы везде, потому что считается безопасным решением. Непрерывная сварка добавляет гораздо больше тепла в деталь, которая вытягивает её из плоскости, затем требует выравнивания, что нарушает поверхность. Поэтому решение не «сварить больше», а «сварить непрерывно там, где шов контактирует с продуктом, можно смывать или удерживать жидкость, и шить в других местах». Если написать таким образом, записка можно построить, и стоимость видна; Написанная как общая инструкция, она либо перегружает деталь, либо оставляет критический шов для привычки.
Обработка после сварки относится к соединению, а не к косметике
Сварка разрушает пассивный слой, делающий нержавеющую сталь нержавейкой, и делает это двумя способами: оставляет оксидный оттенок на шарике и вокруг неё, а также вытягивает хром из металла непосредственно рядом с швом, оставляя узкую полосу, менее устойчивую, чем основная пластина. Именно с этой ленты начинается питтинг, и он невидим. Рассматривать сварку как косметическую операцию — шлифовать его так, чтобы деталь хорошо фотографировала — упускает обе проблемы.
Порядок важнее усилий. Сначала идёт механическая работа: удалить брызги, растушить носок сварки, убрать лишнюю арматуру, чтобы на него ничего не сидело. Следует уборка. Затем маринования или пассивация восстанавливают химический состав поверхности, а окончательное промывывание удаляет остатки, оставшиеся при обработке. Пассивация перед шлифовкой просто устраняет проблему вместе с защитой. Есть второе, более спокойное правило: инструменты, используемые на нержавейки, должны быть специально для нержавеющей нержавеющей. Железо, полученное от щетки из углеродистой стали или шлифовального диска, врезается в поверхность и там ржавеет на детали, которая никогда не была повреждена.
Поверхностная отделка имеет направление, и направление должно быть записано
Механическая полировка оставляет зерно, а зерно — направление. Две поверхности с одинаковой шероховатостью ведут себя по-разному, если одна полируется вдоль направления течения, а другая — по ней, потому что царапинный узор, перпендикулярный потоку, удерживает тонкую плёнку, которую отделяет параллельный узор. Когда на рисунке написано «отполировано» и ничего больше, мастерская завершает каждую грань в том направлении, где деталь легче удерживается, и в результате получается деталь с одинаковым количеством и неоднородной поверхностью.
Также стоит разделить два процесса, о которых часто говорят так, будто один заменил другой. Механическая полировка меняет геометрию поверхности: она уменьшает пики. Электрополировка работает химически, преимущественно растворяя микроскопические высокие точки и оставляя слой, обогащённый хромом, что улучшает пассивную плёнку и профиль. Фармацевтическая и медицинская работа склоняются к электрохимическому пути, пищевое оборудование чаще — к механической обработке и пассивации, и ни то, ни другое не заменяет другое. Главное на этапе чертежа — чтобы лицо, процесс, направление волокон и обработка после этого были названы — иначе отделка зависит от предпочтений мастерской.
Класс отвечает на вопрос о коррозии, а не на гигиену
Выбор материала часто считается гигиеническим решением, но это не так. Сорт определяет, как деталь ведёт себя в химии очистки и среде продукта: устойчиво ли она к появлению ямок под хлоридсодержащим моющим средством, выдерживает ли она едкий цикл стирки, изменяет ли цвет в продукте с солёным содержанием. Аустенитные сорта с молибденом и без него сравниваются именно по этой причине, и разница сначала проявляется в щелях, под отложениями и на сварных пальцах — в тех же местах, где гигиена уже не работает.
Вот почему режим очистки и материал нужно выбирать вместе, а не последовательно. Завод, который выбирает сорт продукта, а затем передаёт чистящие химикаты подрядчику, который выбирает антисептик на основе хлора, создаёт проблему коррозии в месте, которая также является проблемой гигиены. Запросить химию стирки на этапе цитирования — не редкость; Именно ввод делает материальную рекомендацию хоть каким-то значением.
Что говорит чертеж, чтобы деталь получилась чистой
Мастерская строит то, что требует чертеж, и там, где рисунок молчит, он строит то, что происходит быстрее. Это не критика; именно поэтому требования гигиены должны быть написаны, а не подразумеваемыми. Шесть заметок охватывают большую часть материала: какие швы свариваются непрерывно, а какие могут быть сшиты; минимальный внутренний радиус в углах, который будет очищен; направление стока и низкая точка, где должно быть отверстие; лицевой сторона, процесс, направление волокон и постобработка каждой готовой поверхности; конструкции, которые не разрешены, такие как суставные соединения, закрытые полости и поднятые выступы; и как каждый из них будет проверен.
Также полезно знать, что маршрут делает с швом до того, как чертёж заморозится, поскольку выбор между резкой, формовкой и сваркой влияет на количество соединений —Как выбирается этот путь между резкой, штамповкой и сгибаниемстоит урегулировать это до добавления гигиенических заметок, а не после. И поскольку каждая из этих записей требует времени, расходников и проверки, предложение, игнорирующее их, не является дешевой ценой; Это цитата для другой части. Детали, которые оставляют мастерскую пригодной для чистки, — это те, по которым эти точки были провереныПроверяет, проходит деталь перед отправкой, а не обнаружены при мытье у клиента.
Заключение
Гигиеническое изготовление из нержавеющей стали определяется тремя факторами, не зависящими от того, насколько блестящей выглядит деталь: может ли жидкость её оставить, может ли очиститель добраться до каждой поверхности и есть ли какой-либо несваренный зазор. Дренаж — это формирование решения, расстояние — радиус и доступ, а трещины — совместное решение — и все три варианта дешевле заменить на чертеже, чем на готовой шве. Покрытие всё ещё важно, но важно последнее: оно определяет, насколько хорошо поверхность, которую уже можно было мыть, будет вести себя более тысячи циклов стирки, а не может ли её вообще очистить.
Часто задаваемые вопросы
Делает ли более высокая полировка нержавеющую деталь более гигиеничной?
Только после того, как геометрия позволит вообще провести очистку. Зеркальное покрытие поверхности, до которой ткань не может дотянуться, или над карманом, где хранится жидкость, ничего не меняет в отношении остатков. Отделка контролирует старение моющей поверхности; Дренаж, доступ и отсутствие щелей решают возможность очистки.
Зачем указывать непрерывный сварной швы вместо сварного шва на детали, контактирующей с продуктом?
Потому что швовой шов оставляет границу между двумя частями неприваренной по большей части длины, которая представляет собой щель, в которую не может войти чистящая жидкость, а осмотр не видит. Однако непрерывная сварка не всегда всегда лучше автоматически: она добавляет тепло, искажения и отделочные работы, поэтому она должна быть на швах, которые промываются или удерживают жидкость.
Можно ли сделать изготовленную деталь гигиеничной после её сборки?
Частично. Сварные пальцы можно смешивать, удалить оксидный оттенок и восстановить пассивный слой, что фиксирует химический состав поверхности. Что нельзя исправить позже — это геометрия: в деталь встроены сустав, закрытая полость или поднятый край, удерживающий жидкость. Их нужно тщательно спроектировать до изготовления.
Что должно быть написано на рисунке, чего нет в общем описании финиша?
Какие швы непрерывны, а какие могут быть сшиты, минимальный внутренний радиус на очищенных углах, направление слива и низкая точка, направление грани и направления волокон для каждой готовой поверхности, а также конструкции, которые запрещены. Также помогает назвать химию стирки вместе с грифом, потому что материал и режим очистки нужно выбирать вместе.
Отправьте чертёж или режим очистки, необходимый вашему оборудованию, и мы пометим соединения, радиусы и точки слива, которые решают, можно ли действительно помыть деталь.
