.png?imageMogr2/format/webp)
Правильный процесс изготовления листового металла зависит от объёма, геометрии и риска повторения, а не от предпочтений. Сравните лазер, штамповку, пробивание турель и изгиб.
Вопрос, который мы слышим чаще всего, — какой процесс лучше. Лучшего нет. Процесс изготовления листового металла определяется тремя фактами — сколько деталей вам нужно, насколько сложен контур и вероятность изменения чертежа — и одна и та же деталь может правильно пройти три разных пути при трёх разных объёмах. Далее рассказывается, как этот звонок на самом деле совершается на цехе, и где покупатели чаще всего платят за дорогой маршрут, не осознавая этого.
Это не три альтернативы одному решению
Лазерная резка, штамповка и изгиб обычно продаются рядом, как будто покупатель выбирает один из них. Они не конкурируют по одной оси. Лазерная вырезка и штамповка отвечают на один вопрос: как изготавливается плоская заготовка? Bending отвечает на другой вопрос: как плоская пустота становится трёхмерной частью? Деталь, вырезанная лазером, всё равно идёт на пресс-тормоз. Штампированная деталь всё равно идёт к пресс-тормозу. Подавать выбор как три соперника скрывают два решения, которые действительно влияют на стоимость — маршрут зачистки и количество формирующихся подборов.
Когда вопрос разделён так, разговор меняется. Полезная версия — это не «лазер или штамповка», а «при таком объёме и такой геометрии, какой способ заглушения дешевле, и сколько изгибов потребуется детали?» Эти два ответа можно привести отдельно, и в большинстве случаев один из них очевиден, а другой — где находятся деньги.
В чём на самом деле хорошо лазерная резка
Лазерная резка не требует инструментов. Этот один факт определяет большую часть её территории. Прототип, небольшая партия, деталь, которую пересмотрят в следующем месяце — ни одна из них не должна иметь штемпель. Лазер считывает программу, поэтому изменение требует инженерного времени, а не денег на инструменты. Он также справляется с контурами, которые не могут сделать штамп: длинные изгибые, плотные внутренние вырезы, отверстия под странными углами и толстый материал, для заготовки которого потребовался бы дорогой штамп. Программное обеспечение для вкладывания также позволяет нескольким частям делить один лист, что имеет значение, когда материал дорогой.
То, что лазерная резка плохо делает — это объём. Срез серийный — по одному контуру за раз — поэтому ставка на неполный рабочий день почти не снижается по мере роста объёма. На простой схеме с несколькими тысячами предметов в год — это нормально. При сто тысячах тот же скоб — медленный и дорогой способ сделать заготовку, которую кубик может произвести за доли секунды. Край также содержит зону, воздействованную теплом, которая в большинстве случаев не имеет значения и имеет значение для некоторых.
Где штамповка зарабатывает свои инструменты
Штамповка — это противоположная профессия. Кубик стоит денег до того, как появится первая хорошая часть, и эти деньги тратятся один раз. После этого пресс создаёт заготовки и формируемые элементы с скоростью, которую лазер не может достичь, с повторяемостью, обеспечиваемой инструментом, а не оператором. Для детальи, которая достаточно простая для обработки и необходима в реальных объёмах, стоимость единицы может значительно опуститься ниже любого варианта резки. Загвоздка в том, что каждое изменение чертежа после вырезания штампа означает затраты на инструменты и время на изготовление, и штампу всё равно, что изменение выглядит незначительно.
Таким образом, безубыточность между лазером и штамповкой не является фиксированной. Он движется в зависимости от размера детали, толщины материала, количества элементов для штемпела и уверенности в том, что дизайн заморожен. Большая, простая деталь может никогда не оправдать кубик. Небольшая, насыщенная деталями деталь может оправдать её раньше, чем ожидалось. Единственный честный способ узнать — это оценить оба маршрута по вашей реальной годовой стоимости и сравнить общую стоимость, а не цену за единицу.
Удар в турели: покупатели среднего маршрута забывают
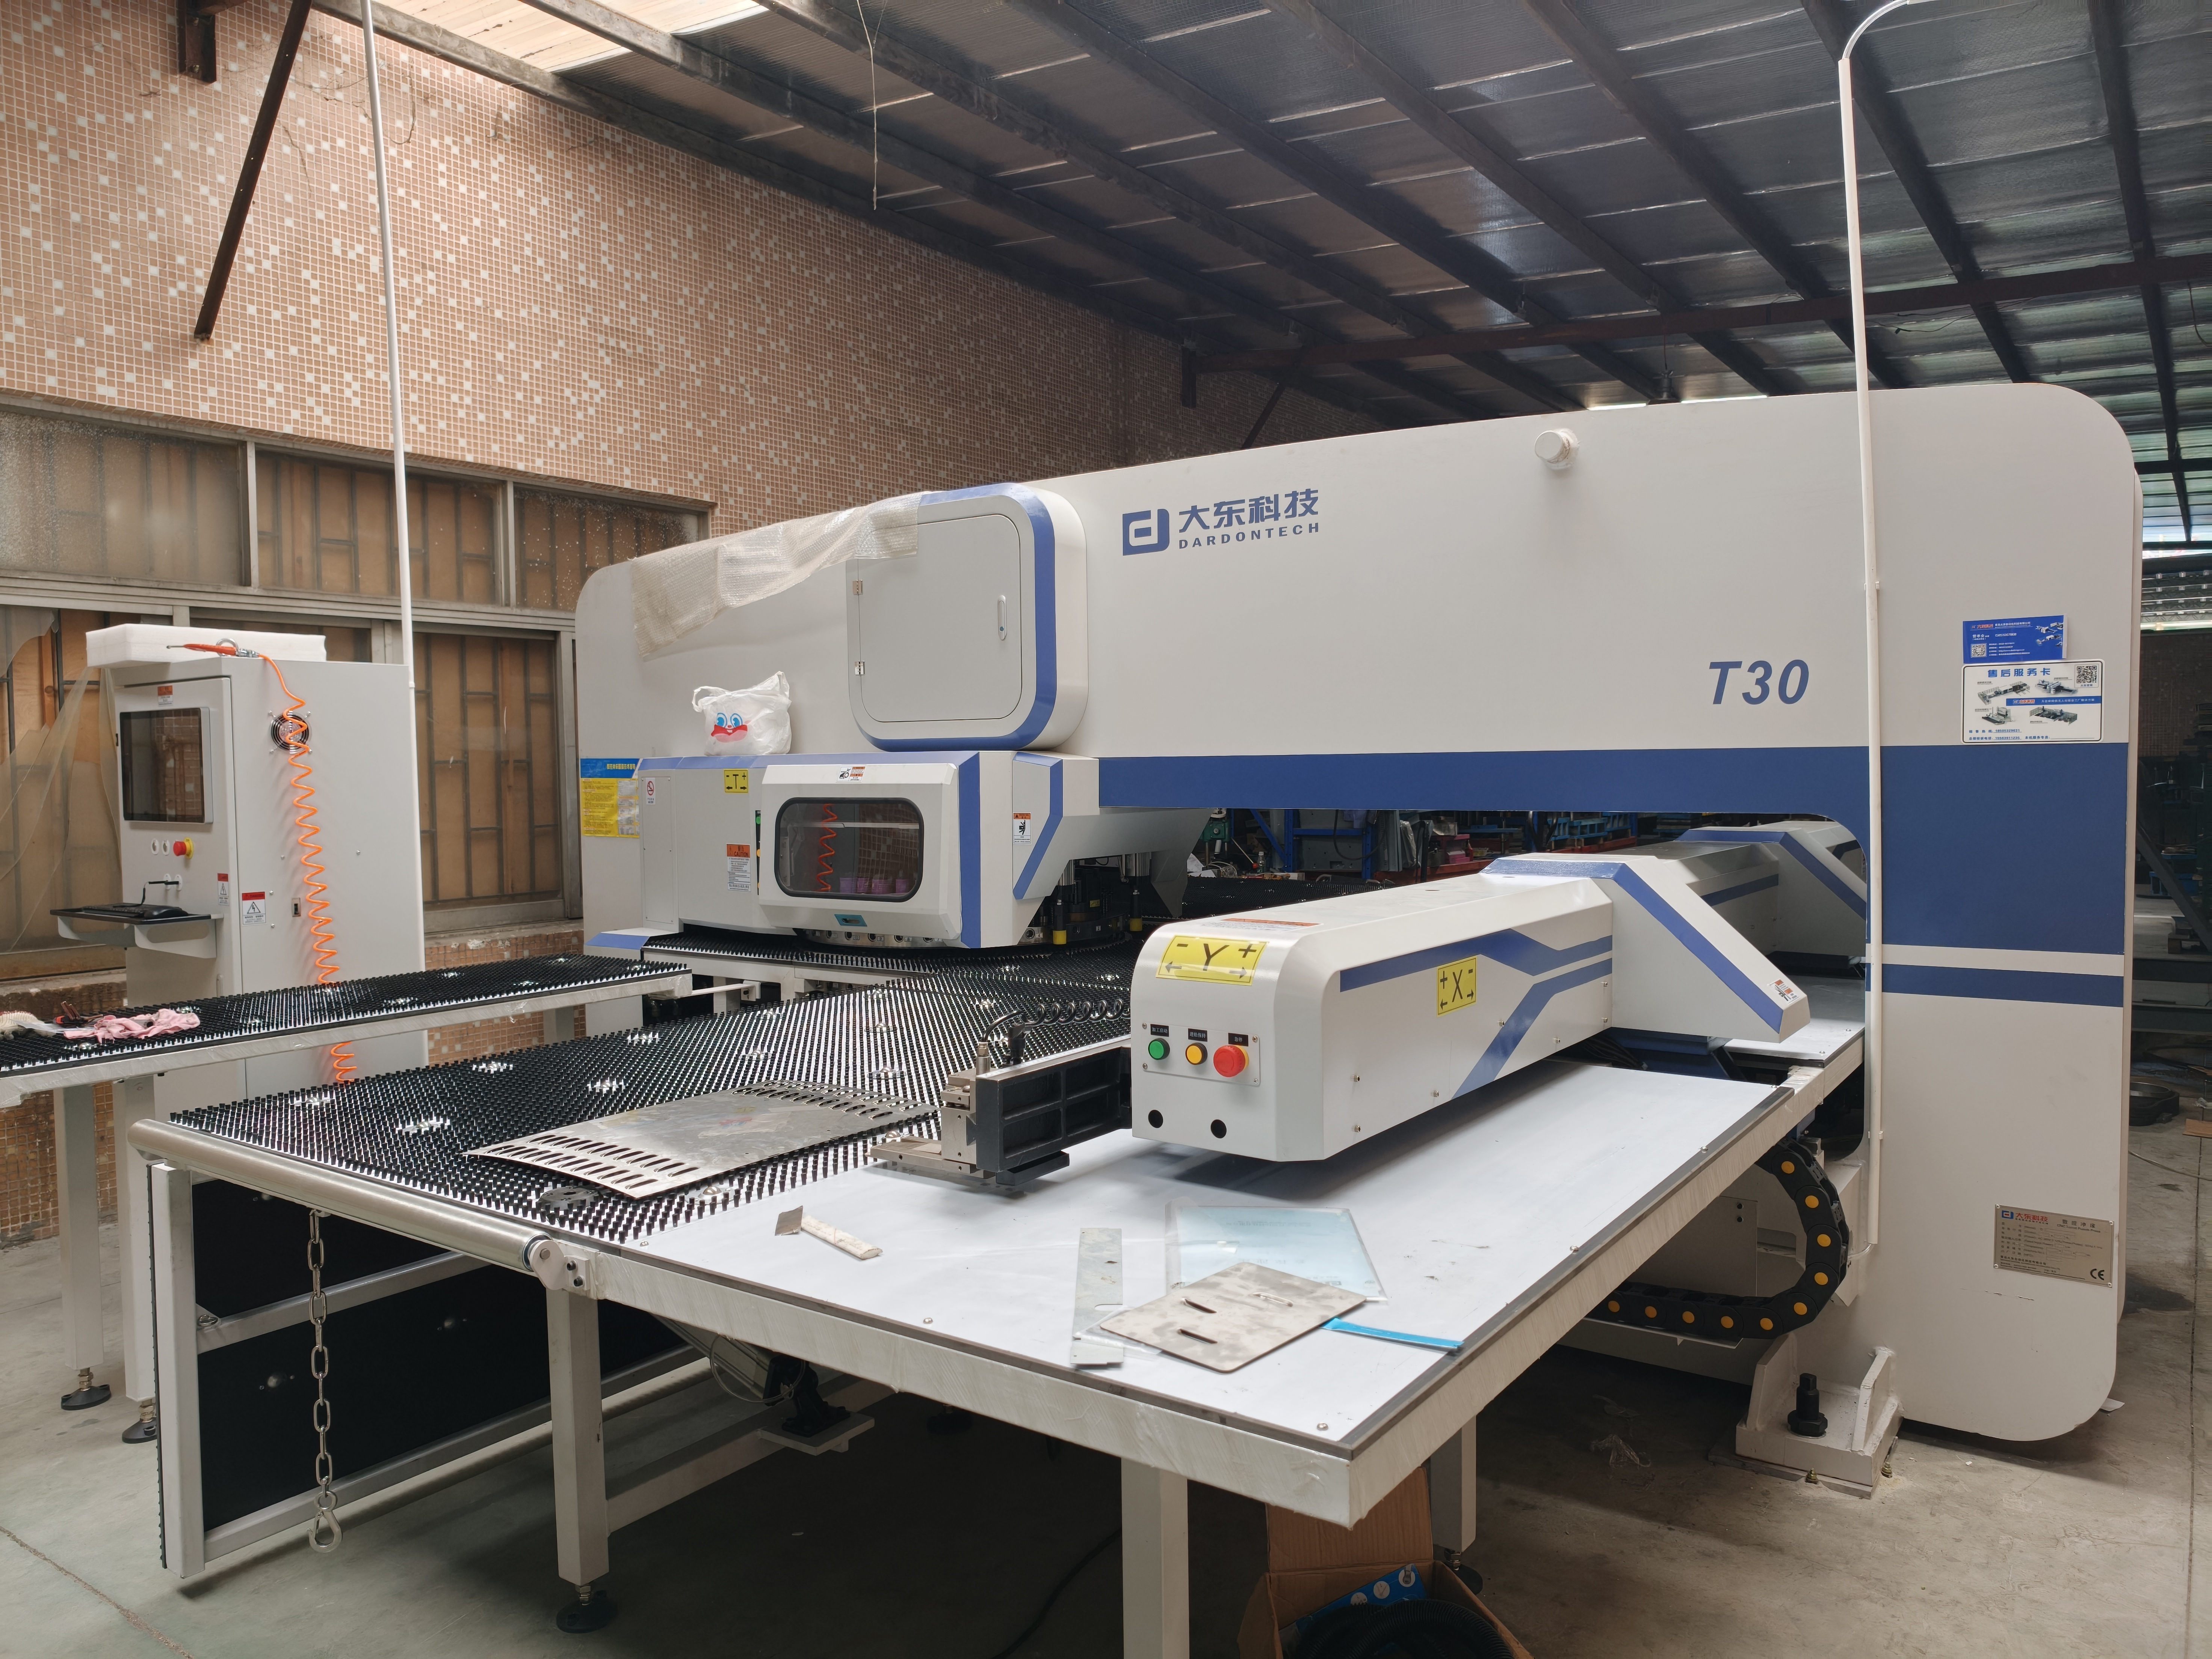
Между ними находится ЧПУ-турельный удар, который часто опускается вне сравнения. Турель оснащена стандартными пуансами и штампами, поэтому нет необходимости оплачивать индивидуальные инструменты. Он быстро и многократно пробивает стандартные формы — круглые, квадратные, круглые формы, жалюзи, и может объединять множество отверстий в одной программе. Для панели с регулярным рисунком одинаковых отверстий она часто дешевле, чем лазер при том же объёме, так как не обводится каждый контур; Это бьёт.
Её пределы геометрические. Турель работает с имеющимися инструментами, поэтому необычные контуры и большие вырезы либо невозможны, либо требуют другого маршрута. Вот почему пробивание башни и лазерная резка часто используются вместе на одной и той же детали: башня справляется с повторяющимися стандартными отверстиями, лазер — с контурами и элементами, до которых башня не может достичь.
Изгиб всегда происходит вниз по потоку — вопрос в том, сколько сетапов
Каждая деталь с третьим измерением требует изгиба, независимо от того, как она была сделана пустой. Так что изгиб — это не путь выбора; Это стоимость, которую унаследовывает каждый путь. Что зависит от количества настройок. Один изгиб — это одна настройка. Пять поворотов в пяти направлениях могут быть пятью настройками, каждая со своей управляемостью, своей проверкой и шансом для дрифта. Количество изгибов, их последовательность, возможно ли их выполнить за одну обработку и наличие инструментов для каждого радиуса уже на полке определяют большую стоимость детали, чем признают большинство чертежей.
Здесь также встречаются дизайн и процесс. Деталь, спроектированная с тремя изгибами, где можно сделать двое, заплатила за установку, которая ничего не покупает. Деталь, требующая специального пробивания на один узкий радиус, оплатила инструменты, которых немного больший радиус бы избежал. Ничего из этого не видно в сравнении цен на единицу, и всё это отражено в котировке.
Четыре числа, определяющие маршрут
Когда мы цитируем деталь, четыре числа определяют маршрут до того, как будет запланирована какая-либо машина. Первый — это годовое количество и то, является ли оно стабильным или единичным. Вторая — сложность контура: прямые края и стандартные отверстия ведут себя совсем иначе, чем длинные кривые и неправильные вырезы. Третья — риск пересмотра — насколько на самом деле заморожен рисунок, а не насколько он описан. Четвёртый — это общая стоимость: инструменты амортизированы по количеству, плюс единичная стоимость, плюс срок готовки, плюс стоимость изменений, если она поступит.
Измените любой из них — и ответ может измениться. Конструкция, которая стабильна, простая и с большим объемом, указывает на кубик. Та же конструкция при десятой части объёма указывает на лазер или башню. Сложный план, который никогда не будет пересмотрен, всё равно может оправдать кубик, если том есть, тогда как простой план, который всё ещё движется, вообще не должен быть инструментирован. Покупатели, сравнивающие только цену за единицу, сравнивают четвёртое число, игнорируя первые три, которые её произвели.
Как маршруты объединяются в одной части
Большинство реальных деталей используют более одного маршрута, и это не компромисс — это обычный способ достичь целевого бюджета. Лазерно вырезанная заготовка идёт к пресс-тормозу. Штампированный заготовитель отправляется на пресс-тормоз. Панель с турельным пробивом может передаваться лазеру для контура, а затем тормозу. Задача магазина — выбрать комбинацию, которая минимизирует общую стоимость при вашем объёме, что отличается от продажи машины, находящейся в режиме простоя. Вот почему мы цитируем маршрут, а не машину, и это та же логика, лежащая в основе нашегоРешения для изготовления листового металладля разных стадий производства.
Цитата, которая называет один процесс, не объясняя их комбинацию, заслуживает второго вопроса. Спросите, какой маршрут сделал пустоту, какой маршрут её сформировал и сколько настроек потребовалось для формирования. Ответ показывает, отражает ли цена вашу часть или удобство поставщика.
Заключение
Не существует лучшего процесса изготовления листового металла, есть только лучший путь для определённого количества, геометрии и риска ревизии. Лазерная резка даёт гибкость и оплачивает это скоростью. Штамповка покупает скорость и оплачивает её инструментами. Удары по турели сидят между ними и слишком часто забываются. Изгиб вовсе не входит в выбор — это стоимость каждого маршрута, определяемая по количеству необходимых установок. Если правильно ответить на эти четыре числа, маршрут обычно выбирает сам себя. Если у вас есть чертеж и годовая сумма, мы предложим маршрут, который подходит для обоих вариантов. Вы можете увидеть спектр работ, которые это охватывает на нашемДетали с штампованными на заказ листового металлазатем отправьте файл и том, когда будете готовы.
Часто задаваемые вопросы
Всегда ли лазерная резка дороже, чем штамповка на большом объёме?
Нет. Это зависит от размера детали, толщины материала, сложности кристалла и устойчивости конструкции. Для очень крупных деталей или деталей, чьи кристаллы были бы дорогими в изготовлении, лазер может оставаться конкурентоспособным задолго до объёма, когда простая маленькая деталь уже была бы оснащена. Безубыточность зависит от конкретной части, поэтому оба маршрута должны быть указаны по вашей реальной сумме.
Можно ли позже заменить деталь, предназначенную для лазерной резки, на штампу?
Обычно да, потому что готовая геометрия такая же, но переключатель не бесплатный. Штамповка может потребовать рельефов изгиба, разного расстояния от отверстия до края для штампа и принятия немного отличающегося качества кромки. Деталь, разработанная с учётом конечного маршрута, избегает большинства переработок, поэтому стоит сообщить поставщику, в какой процесс вы планируете масштабироваться.
Нужен ли мне индивидуальный штамп для пробивания башни?
Нет. Для пробивания башни используются стандартные пуансомы и штампы, удерживаемые в башне, поэтому стоимость индивидуального инструмента не потрачена. Компромисс — геометрический: башня может создавать только стандартные формы, для которых она оборудована, поэтому она подходит для панелей с повторяющимися одинаковыми отверстиями и уступает место лазеру для необычных контуров.
Как понять, оправдывает ли мой объём кубика?
Универсального числа не существует. Сравните стоимость амортизированного штемпела плюс стоимость единицы с маршрутом резки по вашей реальной годовой сумме и добавьте стоимость любой вероятной переработки. Если конструкция всё ещё движется, истинная стоимость штемпела включает все изменения, которые он вынуждает. Если дизайн заморожен и объем остаётся стабильным, убыток часто наступает раньше, чем ожидают покупатели.
Пришлите нам розыгрыш и годовое количество. Мы приведём маршрут, который подходит для обоих вариантов, и расскажем, где находится безубыточность —лазер, штамповка, пробивание башни или их комбинация.
